Letakkan Mesin Pengesan Paras Cecair Botol Kaca Anda untuk Penolakan Stabil
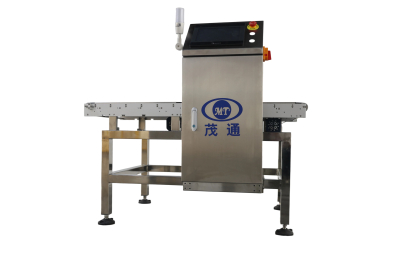
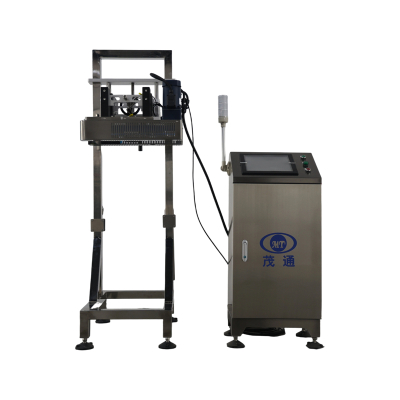
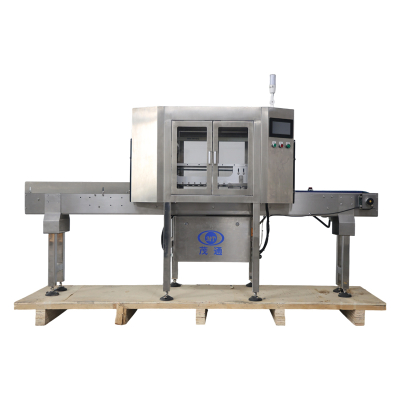
Mesin Pengesan Paras Cecair Botol Kaca hanya boleh dipercayai sebaik keadaan penghantar di sekelilingnya. Bagi pembeli yang merancang peningkatan dalam talian, Mesin Pengesan Paras Cecair Botol Kaca direka untuk barisan pembungkusan botol kaca (sehingga 1000 botol/minit) dan memeriksa paras cecair rendah secara dalam talian menggunakan pengimejan dan analisis kamera, kemudian menolak botol yang tidak memenuhi syarat secara automatik. Kunci kepada hasil yang stabil adalah mudah: letakkan Mesin Pengesan Paras Cecair Botol Kaca pada penghantar lorong tunggal selepas pengisi, dan sediakan penghantar supaya setiap botol menunjukkan sempadan paras cecair yang bersih dan boleh diulang.

Pasang selepas pengisi pada lorong tunggal
Lokasi pemasangan yang ditetapkan untuk Mesin Pengesan Paras Cecair Botol Kaca Mesin Pengesan Paras Cecair Botol Kaca ialah pada penghantar lorong tunggal selepas mesin pengisi, di mana paras cecair berlapis dan garis sempadan yang jelas dapat dilihat. Penempatan ini menyokong pengimejan yang konsisten dan memastikan sistem dapat menghubungkan setiap botol dengan keputusan pemeriksaan dan keputusan penolakan.
Dalam perbincangan perolehan, ini adalah soalan pertama yang perlu diselesaikan: bolehkah barisan menyediakan bahagian lorong tunggal khusus selepas pengisian, dan bolehkah bahagian itu mengekalkan pergerakan botol yang cukup stabil untuk tangkapan kamera dan kawalan pemasaan?
Tiga keadaan penghantar untuk disahkan sebelum pemasangan
Mesin Pengesan Paras Cecair Botol Kaca Mesin Pengesan Paras Cecair Botol Kaca menetapkan tiga keperluan lokasi pemasangan. Setiap satunya secara langsung mempengaruhi sama ada kamera dapat “melihat” paras dengan jelas dan sama ada pemasaan penolakan kekal tepat.
Jarak antara botol mesti melebihi 2 cm
Jarak antara botol pada barisan penghantar mesti melebihi 2 cm. Jarak ini menyokong pengenalpastian botol yang bersih dan mengelakkan satu botol mengganggu botol seterusnya secara visual dalam imej yang ditangkap. Apabila Mesin Pengesanan Paras Cecair Botol Kaca dinilai pada daya pemprosesan tinggi, pengesahan jarak ini pada kelajuan operasi normal ialah cara praktikal untuk mengurangkan risiko pentauliahan.
Sediakan trek lurus sepanjang 2 meter tanpa sekatan botol
Barisan penghantar memerlukan trek lurus sepanjang 2 meter tanpa sekatan botol. Bahagian lurus membantu sistem mengekalkan persembahan botol yang stabil pada titik pemeriksaan dan menyediakan ruang untuk komponen pemeriksaan dan penyelarasan penolakan.
Pastikan stratifikasi paras cecair dan garis sempadan yang jelas
Pada kedudukan pengesanan, paras cecair dikehendaki berlapis, dan garis sempadan paras cecair yang jelas mesti kelihatan. Oleh kerana Mesin Pengesanan Paras Cecair Botol Kaca menggunakan pengimejan kamera dan analisis imej, sempadan yang kelihatan ini ialah ciri yang dinilai oleh sistem semasa menentukan sama ada botol kurang diisi.
Bagaimana aliran kerja pemeriksaan dan penolakan berasaskan kamera berjalan
Pada barisan pembungkusan, Mesin Pengesanan Paras Cecair Botol Kaca MT-RB-CYW-02 mengikut urutan yang ditetapkan yang menghubungkan botol tertentu dengan tindakan penolakan tertentu.
Sensor kedudukan → Ketibaan botol → Unit kawalan merekodkan ID botol dan nilai pengekod → Tangkapan kamera Stesen 1 → Analisis pemproses imej → Paparan HMI → Keputusan unit kawalan → Isyarat PLC → Penolak menolak ID botol yang berkaitan
Dari segi praktikal, penderia kedudukan mengesan ketibaan botol. Unit kawalan merekodkan ID botol dan nilai pengekod semasa, dan penderia mencetuskan kamera Stesen 1 untuk menangkap imej paras cecair. Pemproses imej menilai imej dan menghantar keputusan ke HMI untuk paparan dinamik, kemudian menghantar keputusan akhir ke unit kawalan. Jika botol dinilai tidak memenuhi syarat untuk paras cecair, PLC memberitahu penolak untuk mengeluarkan botol dengan ID yang direkodkan berkenaan.
Bagi pembaca yang membandingkan penyelesaian, perkaitan hujung-ke-hujung ini—pemasaan penderia, perkaitan ID/pengekod, tangkapan kamera, pemprosesan, output PLC, dan penolakan—mentakrifkan maksud “pemeriksaan dalam talian” bagi Mesin Pengesanan Paras Cecair Botol Kaca.
Spesifikasi yang biasanya disahkan oleh pembeli untuk kesesuaian barisan
Mesin Pengesanan Paras Cecair Botol Kaca diposisikan sebagai Pengesan Paras Cecair Botol Kaca untuk botol kaca, dengan parameter yang dinyatakan berikut.
Parameter peralatan Mesin Pengesan Paras Cecair Botol Kaca
| Item | Spesifikasi |
|---|---|
| Nama peralatan | Pengesan Paras Cecair Botol Kaca |
| Model | Mesin Pengesan Paras Cecair Botol Kaca |
| Bekas yang sesuai | Botol kaca |
| Kapasiti produk | 100 mL hingga 1000 mL |
| Kelajuan pengeluaran | 1000 botol/minit |
| Barisan pengeluaran yang sesuai | Barisan pembungkusan botol kaca tidak melebihi 1000 botol/minit |
| Lokasi pemasangan | Penghantar lorong tunggal selepas pengisi (dengan lapisan paras cecair) |
| Kandungan pengesanan | Pengesanan paras cecair rendah |
| Ketepatan pengesanan | ±2 mm |
| Kadar penolakan | ≥99.9% |
| Kadar penolakan palsu | ≤0.05% |
Keadaan tapak dan utiliti
| Item | Spesifikasi |
|---|---|
| Suhu ambien optimum | 5°C hingga 40°C |
| Kelembapan ambien optimum | 50–65% RH |
| Altitud optimum | 5–3000 m |
| Bekalan kuasa utama | 3 × 380 AC ±10%, 50 Hz, 3 PH+N+PE |
| Bekalan kuasa pencahayaan | 220 V, 50 Hz, fasa tunggal |
| Jumlah kuasa | Kira-kira 1.0 kW |
| Voltan kawalan | 24 VDC |
| Tahap bunyi bising | ≤85 dB |
Nilai-nilai ini sering digunakan semasa semakan reka bentuk barisan untuk mengesahkan sama ada Mesin Pengesan Paras Cecair Botol Kaca boleh disepadukan tanpa kerja semula.
Senarai semak pemasangan untuk pasukan perolehan dan pentauliahan
Sebelum memasang Mesin Pengesan Paras Cecair Botol Kaca selepas pengisi, pasukan biasanya mengesahkan perkara berikut pada penghantar sebenar:
Untuk butiran produk lanjut, lihat halaman khusus untuk Mesin Pengesanan Paras Cecair Botol Kaca. Konteks proses berkaitan juga diterangkan dalam Pemeriksaan Paras Isian Botol dan nota yang lebih luas mengenai Teknologi Pemeriksaan Visual.