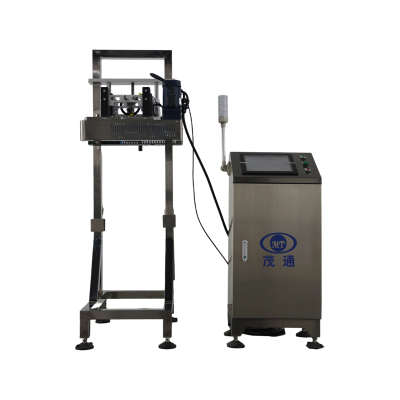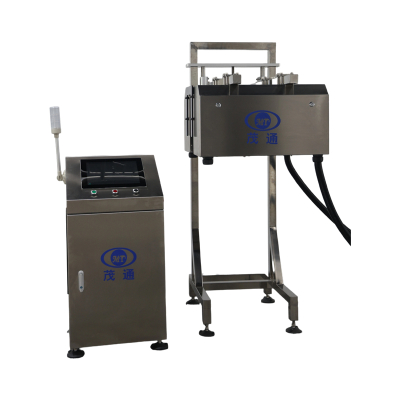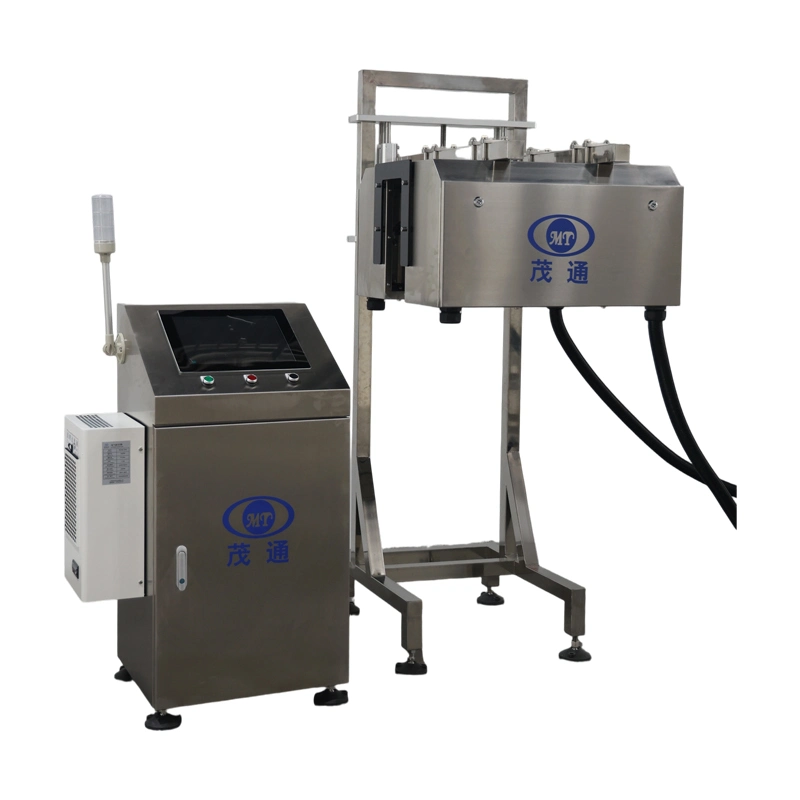
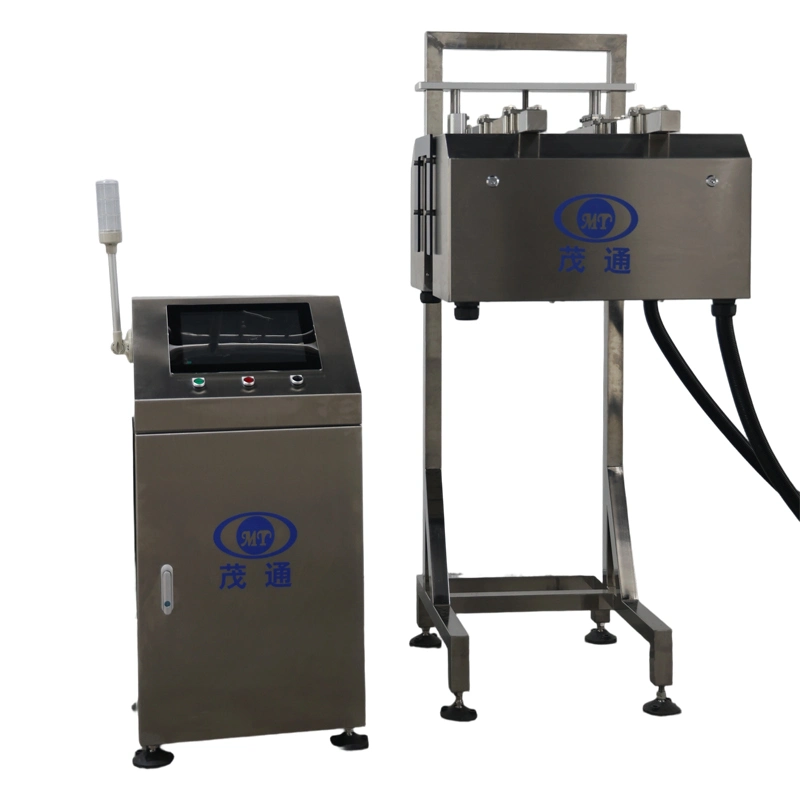
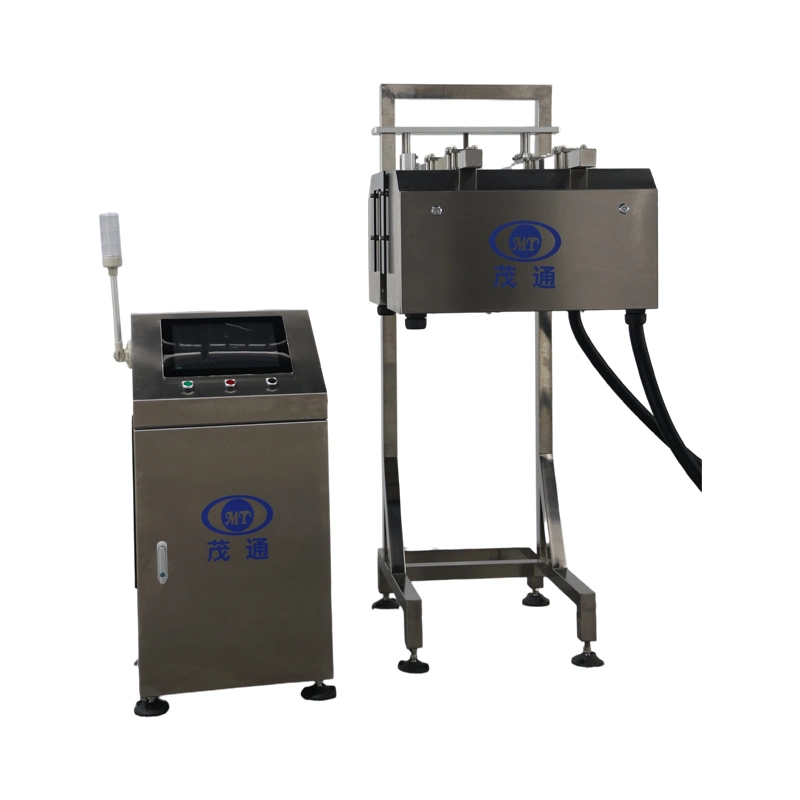
Mesin Pencetakan Inkjet dan Pemeriksaan
1. Algoritma lanjutan adalah stabil dan mempunyai ketepatan pengesanan yang tinggi
2. Mengesan kedudukan kod yang berbeza
3. Kelajuan maksimum sehingga 72000 BPH
I. Penerangan Projek dan Peralatan
1. Nama Projek
Sistem Pemeriksaan Botol PET untuk Pengesahan Penutup, Cincin Kalis Ganggu, Paras Cecair, dan Cetakan Inkjet
2. Fungsi Sistem
Sistem ini direka untuk pemeriksaan kualiti dalam talian yang berterusan bagi botol PET. Ia memantau keadaan penutup, integriti cincin kalis ganggu, paras pengisian produk, dan kualiti cetakan inkjet. Botol yang dikenal pasti tidak mematuhi piawaian akan dikeluarkan secara automatik daripada aliran pengeluaran.
3. Kelajuan Talian Maksimum
Sehingga 60,000 botol/jam
4. Bahan Botol yang Sesuai
PET
5. Isipadu Botol yang Sesuai
200 mL–2 L
II. Keadaan Persekitaran dan Tapak
1. Ketinggian Pemasangan yang Sesuai
5–3,000 m dari aras laut
2. Suhu Persekitaran
5°C–40°C
3. Kelembapan Relatif
50%–65% RH
4. Keperluan Tapak Pemasangan
Pelanggan hendaklah menyediakan kawasan pemasangan dengan kerataan lantai yang mencukupi, kekuatan struktur, dan keupayaan menanggung beban. Keadaan tapak yang berkaitan hendaklah memenuhi piawaian kebangsaan yang berkenaan untuk memastikan prestasi peralatan yang stabil dan boleh dipercayai.
5. Penyimpanan dan Pemeliharaan
Selepas penghantaran, peralatan, pemasangan, dan komponen gantian hendaklah disimpan dalam persekitaran penyimpanan yang memenuhi keperluan yang berkenaan. Bagi peralatan yang disimpan sebelum pemasangan, langkah pelinciran, pemeriksaan, dan pemeliharaan yang sesuai hendaklah dilaksanakan untuk melindungi daripada kakisan, ubah bentuk, dan bentuk kemerosotan lain yang boleh menjejaskan pemasangan, pentauliahan, atau operasi seterusnya.
III. Keperluan Utiliti
1. Bekalan Elektrik
220 VAC, 50 Hz, fasa tunggal
Bekalan elektrik hendaklah diatur oleh pelanggan. Sebarang voltan khas atau konfigurasi elektrik mesti dinyatakan sebelum reka bentuk dan pembuatan peralatan. Perubahan kepada keperluan kuasa standard boleh menjejaskan konfigurasi teknikal, masa utama pengeluaran, dan kos akhir peralatan.
2. Penggunaan Kuasa
Kira-kira 2.4 kW
3. Kuasa Kawalan
24 VDC
4. Udara Mampat
4–12 Pa
Pelanggan bertanggungjawab untuk menyediakan saluran paip udara mampat dari sumber udara loji ke titik sambungan unit pemeriksaan utama.
Nota: Spesifikasi udara mampat hendaklah disahkan semula sebelum pelepasan akhir. 4–12 Pa adalah luar biasa rendah untuk peralatan pneumatik industri dan mungkin dimaksudkan sebagai 4–12 bar atau 0.4–1.2 MPa.
IV. Konfigurasi Sistem dan Proses Pemeriksaan
1. Susunan Pemasangan
Sistem pemeriksaan direka untuk integrasi terus ke dalam talian penghantaran botol PET yang sedia ada. Ia hendaklah diletakkan di stesen pemeriksaan yang ditetapkan mengikut susun atur talian pengeluaran sebenar dan urutan proses.
2. Kecacatan yang Perlu Diperiksa
Sistem ini boleh mengenal pasti ketidakpatuhan berikut:
Penutup hilang
Penutup dipasang di atas kedudukan yang ditetapkan
Penutup condong atau tidak duduk dengan betul
Cincin kalis gangguan rosak atau pecah
Paras cecair yang tidak mencukupi
Kod inkjet hilang
Pencetakan inkjet yang berlebihan atau tidak normal
3. Aliran Kerja Pemeriksaan
Langkah 1 – Pendaftaran Botol dan Penjejakan Kedudukan
Apabila botol memasuki kawasan pemeriksaan, sensor kedudukan mengesan ketibaannya dan memulakan urutan pemeriksaan. Sistem kawalan memberikan ID penjejakan unik kepada botol individu dan menghubungkan ID ini dengan maklum balas kedudukan pengekod.
Ini membolehkan setiap botol dikesan dengan tepat semasa ia bergerak melalui bahagian pemeriksaan dan penolakan.
Langkah 2 – Pemerolehan Imej dan Penilaian
Isyarat kedudukan digunakan untuk menyelaraskan pemerolehan imej. Kamera dicetuskan untuk memeriksa tiga kawasan yang ditetapkan pada botol:
Penutup dan cincin kalis gangguan
Paras cecair dalaman
Tanda cetakan dakwat
Imej yang diperoleh dipindahkan ke unit pemprosesan penglihatan untuk dianalisis. Perisian pemeriksaan menilai ciri-ciri yang berkaitan mengikut kriteria kualiti yang telah ditetapkan.
Status pemeriksaan yang terhasil dipaparkan pada HMI (Antara Muka Manusia-Mesin) untuk pemantauan pengendali dan pada masa yang sama dimaklumkan kepada PLC (Pengawal Logik Boleh Aturcara) untuk operasi kawalan seterusnya.
Nota: Pemeriksaan cetakan dakwat menilai aksara atau tanda yang dicetak pada botol/penutup, bukan keadaan fizikal atau status operasi pencetak dakwat.
Langkah 3 – Penolakan Automatik
Jika keputusan pemeriksaan ditentukan sebagai rosak, sistem merekodkan ID botol yang sepadan dan terus memantau kedudukannya menggunakan maklum balas pengekod.
Apabila botol yang dikenal pasti sampai ke stesen penolakan, PLC mengaktifkan mekanisme penolakan pada masa yang sesuai. Penolak kemudiannya mengeluarkan hanya botol rosak yang sepadan, manakala botol yang berkualiti terus melalui barisan pengeluaran.
Proses lengkap ini menggabungkan pengenalpastian botol, pemeriksaan imej, pemprosesan keputusan, penjejakan kedudukan, dan penolakan automatik, membolehkan sistem mengekalkan kawalan kualiti yang boleh dipercayai walaupun pada kelajuan pengeluaran yang tinggi.
4. Komponen mekanikal peralatan
model
|
Nama |
Komponen |
Penerangan Fungsian |
Catatan
|
1 |
Kabinet pengagihan |
Terdiri daripada pemproses imej, pemproses antara muka, pengawal strobo, dan PLC. |
Membekalkan kuasa kepada keseluruhan sistem, memproses imej, dan mengawal penolakan produk rosak. |
|
2 |
Modul pengesanan |
Sumber cahaya LED, kamera CCD industri, dan sensor. |
Menangkap imej botol PET secara dinamik. |
|
3 |
Alat penolakan |
Komponen utama termasuk injap solenoid dan komponen mekanikal. |
Menerima isyarat dan mengawal penolakan produk rosak. |
5. Komposisi elektrik peralatan
model
|
Nama |
Unit |
Nota Jenama |
Kuantiti |
1 |
Komputer industri pengimejan terbenam (4 port Ethernet) i5+4G+120G |
Unit |
Taiwan Chaoen, kalis habuk, kelajuan pemprosesan pantas, dan kestabilan yang sangat baik |
1 |
2 |
Kamera digital gigabit berkelajuan tinggi DAHUA |
Unit |
Resolusi 680x480, diimport dari Kanada, jenama terkemuka industri |
4 |
3 |
Modul I/O kamera |
Set |
Buatan China |
4 |
4 |
Kanta |
Keping |
COMPUTAR 6MP, 12mm |
4 |
5 |
Kabel kamera-50/30 talian |
Keping |
Buatan China, 5m |
4 |
6 |
Bekalan kuasa DC MW.24v 75/120W (DRP-75/120-24) |
Keping |
Taiwan Mean Well |
2 |
7 |
PLC |
Keping |
Dibangunkan secara bebas oleh Maotong |
1 |
8 |
Paparan skrin sentuh |
Keping |
Taiwan IEI 15 inci |
1 |
9 |
Pengawal sumber cahaya |
Unit |
Disesuaikan di China, pencetus tak segerak 4 hala, teknologi kawalan kelipan skrin, memanjangkan jangka hayat sumber cahaya dengan ketara |
1 |
10 |
Sumber cahaya foto |
Unit |
Pencahayaan permukaan tersuai, inframerah, dan biru |
4 |
11 |
Kabinet pengagihan kuasa |
Keping |
Buatan China, bahan 304, kemasan berus, jeruk, teroksida, dan berus |
1 |
12 |
Penolak satu peringkat Mono |
Keping |
Disesuaikan, jenis tolak udara, bahan 304 |
1 |
13 |
Silinder unit penolak |
Keping |
Silinder berkelajuan tinggi Norgren, UK |
1 |
14 |
Injap solenoid unit penolak |
Keping |
Injap solenoid berkelajuan tinggi MAC, AS, kelajuan tindak balas 4.9ms |
1 |
15 |
Pengekod |
Keping |
Buatan China, Hode, jenis inkremental |
1 |
16 |
Komponen elektrik voltan rendah |
Keping |
Schneider, Perancis |
Beberapa |
17 |
Sistem pemprosesan imej |
Keping |
Dibangunkan secara bebas oleh Maotong, boleh membangunkan V3.0 mengikut keperluan pelanggan |
1 |
18 |
Unit penyejukan peralatan khas - penghawa dingin industri |
Keping |
Shanghai Highly Special, kapasiti penyejukan 320W |
1 |
19 |
Blok terminal |
Keping |
Honeywell, Amerika Syarikat |
Beberapa |
20 |
Sensor fotoelektrik |
Keping |
Leuze, Aurora PNP |
1 |
21 |
Komponen elektrik lain |
Keping |
- |
Beberapa |
22 |
Bahan kabinet dan rawatan permukaan |
Keping |
Bahan 304, bahagian mekanikal igus®, disikat, dijeruk, dioksidakan, dan kemasan disikat. |
1 |
23 |
Lampu amaran |
- |
Beberapa |
|
24 |
Pemisah minyak-air |
- |
Lampu menara tiga warna Schneider |
Beberapa |
25 |
Relay |
Keping |
1 |
|
26 |
Bahan kaca |
Keping |
AirTac |
1 |
6. Gambarajah struktur kabinet ujian
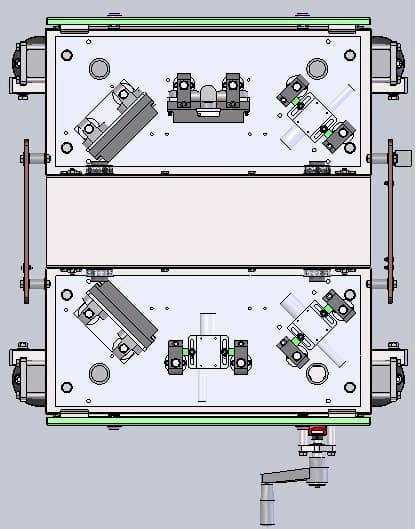
Pengesanan paras cecair penutup (pengesanan paras cecair penutup di stesen satu dan tiga)
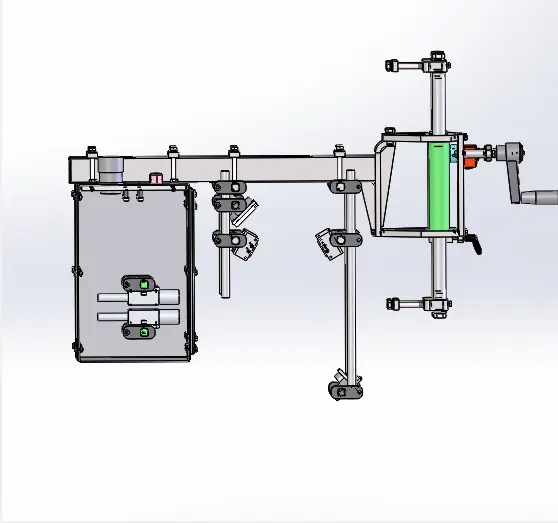
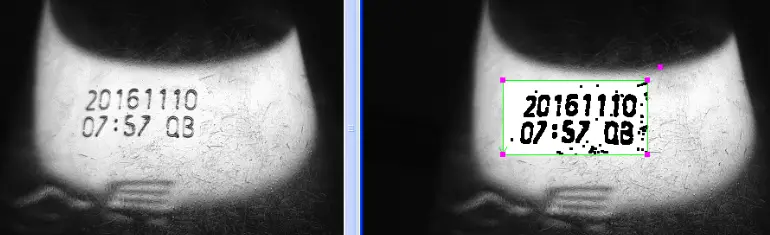
Pemeriksaan cetakan inkjet (stesen 2, pemeriksaan cetakan inkjet kamera tunggal)
7. Pemeriksaan penutup
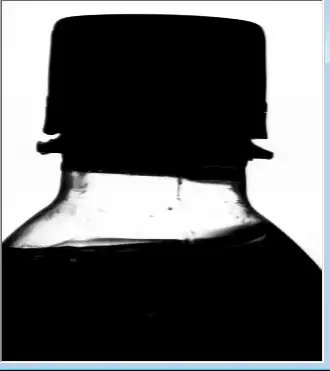
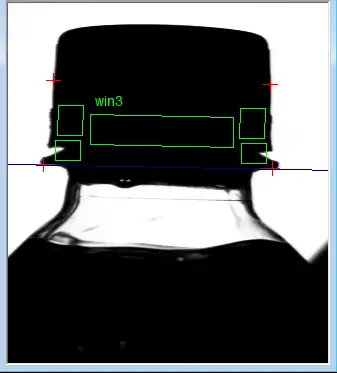
Modul pemeriksaan ini menggunakan tiga kamera CCD yang dipasang pada sudut pandangan yang berbeza untuk menangkap profil visual yang menyeluruh bagi setiap botol PET, dengan ketara mengurangkan kawasan buta dan meningkatkan liputan pemeriksaan. Kanta optik yang direka khas membantu meminimumkan gangguan daripada cahaya ambien dan mengawal taburan cahaya, memastikan pemerolehan imej yang konsisten dan boleh dipercayai. Sistem penglihatan ini digunakan terutamanya untuk mengenal pasti kecacatan berkaitan penutup, termasuk penutup yang hilang, penutup yang terangkat secara berlebihan, penutup yang diletakkan tidak betul atau condong, serta penutup yang retak, rosak, atau sebaliknya cacat.
8. Pengesanan Paras Cecair
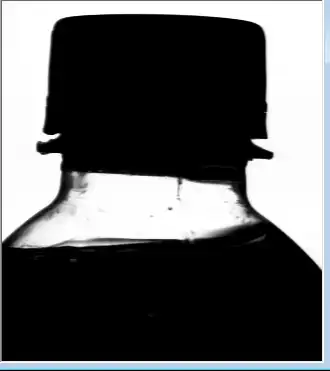
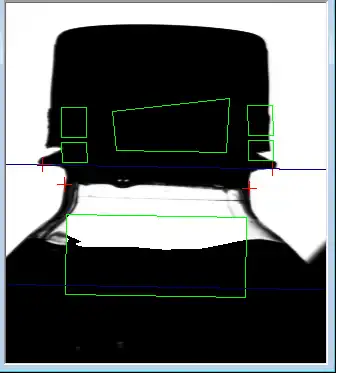
Modul pemeriksaan ini menggunakan kamera CCD untuk mendapatkan imej pandangan hadapan paras cecair di dalam setiap botol PET. Semasa pemerolehan imej, botol dikekalkan pegun untuk mengekalkan permukaan cecair yang stabil dan hampir mendatar. Imej yang ditangkap diproses menggunakan algoritma penglihatan berasaskan kontras, di mana bahagian yang diisi di bawah permukaan cecair diwakili dalam warna hitam, manakala kawasan yang tidak diisi di atasnya dipaparkan dalam warna putih. Sistem kemudian menganalisis sempadan antara kedua-dua kawasan dan membandingkan kedudukannya dengan aras rujukan yang telah ditetapkan untuk menentukan sama ada paras cecair sebenar berada dalam julat yang ditentukan atau di bawah ambang yang diperlukan.
9. Pemeriksaan Cetakan Dakwat
Modul pemeriksaan ini dilengkapi dengan kamera CCD untuk pemerolehan imej hadapan tanda dakwat yang digunakan pada badan botol dan penutup. Imej yang ditangkap diproses melalui algoritma penglihatan khusus untuk menilai kandungan cetakan dan mengenal pasti tanda yang hilang, tidak normal, atau tidak mematuhi spesifikasi. Sebaik sahaja kecacatan cetakan dikesan, sistem secara automatik menghantar isyarat penolakan yang sepadan untuk mengeluarkan botol yang rosak daripada barisan pengeluaran. Modul ini menyokong pelbagai kombinasi warna, termasuk cetakan hitam pada penutup kuning dan cetakan putih pada penutup hitam, memberikan pemeriksaan yang boleh dipercayai dalam pelbagai keadaan penandaan.
10. Ketepatan pengesanan
Item Pemeriksaan |
Kandungan Pemeriksaan |
Ketepatan pengesanan
|
Kadar penolakan
|
Pemeriksaan Penutup Botol
|
Tiada penutup |
—— |
≥99.99% |
Penutup tinggi |
>0.8 mm |
≥99.98% |
|
Tudung senget |
>0.8 mm |
≥99.5% |
|
Cincin keselamatan 100% terputus |
Jurang >1mm |
≥99.99% |
|
Cincin keselamatan >70% rosak |
Jurang >1mm |
≥98.32% |
|
Cincin keselamatan >50% rosak |
Jurang >1mm |
≥95.78% |
|
Cincin keselamatan 100% hilang |
—— |
≥99.99% |
|
Ketiadaan cincin keselamatan 70% |
—— |
≥98.21% |
|
Cincin keselamatan 50% hilang |
—— |
≥95.78% |
|
Item Pemeriksaan |
Pengesanan paras cecair (tinggi dan rendah) |
3mm di bawah (atau di atas) standard
|
≥99.92% |
Pemeriksaan Penutup Botol |
Tiada cetakan inkjet |
≥99.99% |
|
Keseluruhan cetakan inkjet hilang 50% |
≥99.95% |
||
Cetakan inkjet keseluruhan 30% hilang |
≥99.9% |
||
Cetakan inkjet keseluruhan 20% hilang |
≥99.8% |
||
Cetakan inkjet cukup kabur untuk menghilangkan aksara inkjet selepas pemprosesan |
≥99.99% |