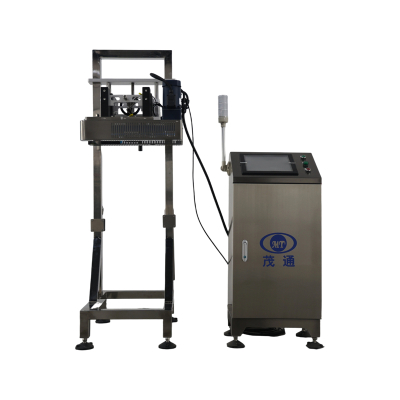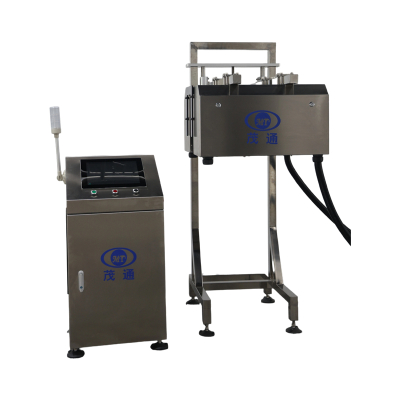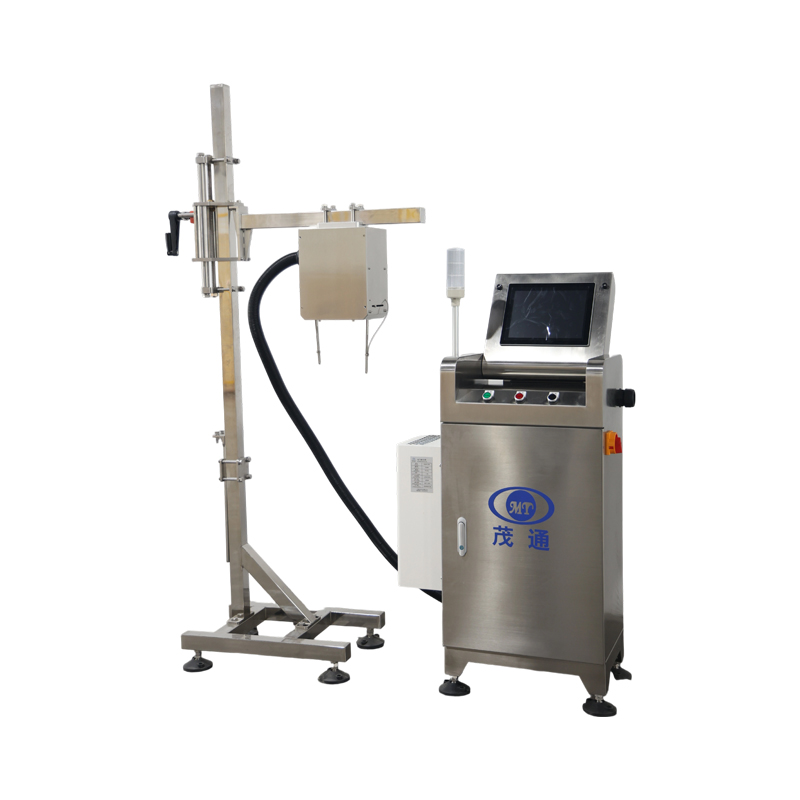
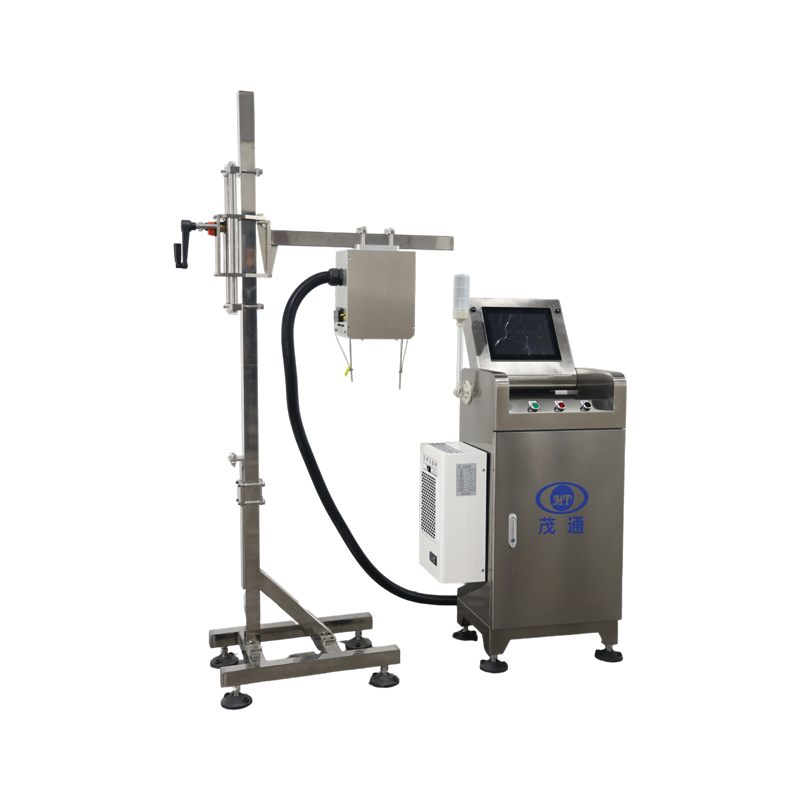
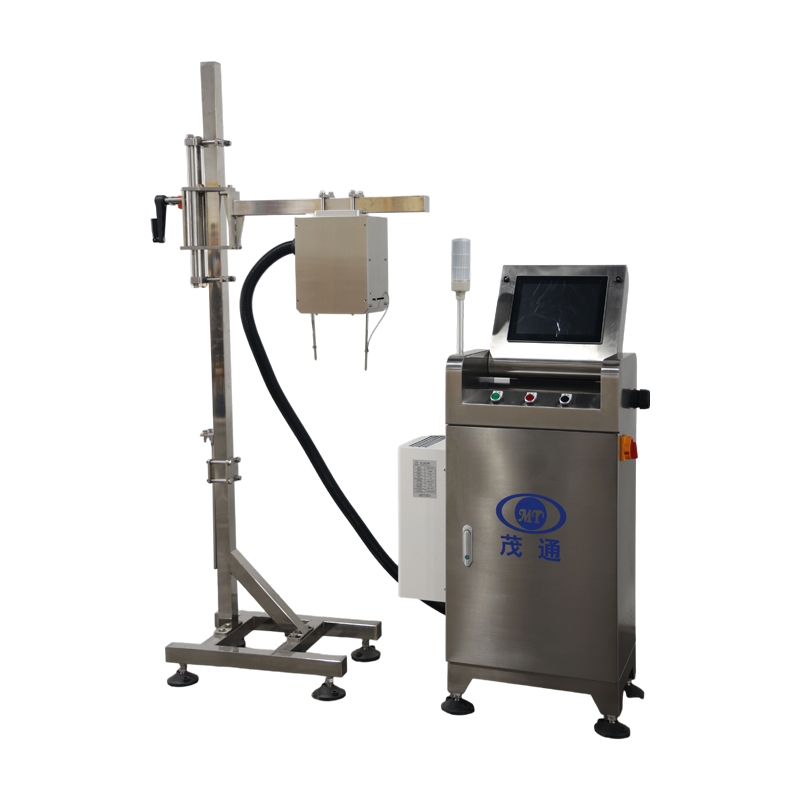
Mesin Pemeriksaan Tin Kosong
1.Dengan sistem pemeriksaan imej yang dibangunkan secara bebas,
2.kelajuan maksimum boleh mencapai 1000 tin / min.
3.Pengesanan yang boleh dipercayai dan operasi yang stabil untuk jangka masa yang lama Mudah dipasang dan mudah dikendalikan
I. Parameter Peralatan dan Penerangan Tapak
1. Gambaran Keseluruhan Projek
1.1 Nama Projek: Sistem Pemeriksaan Tin Kosong
1.2 Penerangan: Sistem ini menggunakan teknologi penglihatan mesin termaju untuk melakukan pemeriksaan dalam talian secara automatik sepenuhnya tanpa sentuhan terhadap tin kosong. Ia mengesan kecacatan mulut tin, penyok, zarah asing pada badan tin, benda asing di dalam tin, dan tin yang kurang tekanan.
1.3 Kapasiti Dinilai: 1000 tin/minit
1.4 Jenis Bekas: Tin dua keping
1.5 Julat Isi Padu Produk: 100 mL – 600 mL
2. Keadaan Persekitaran
Ketinggian Operasi: 5–3000 m dari aras laut
Julat Suhu: 5°C–40°C
Kelembapan Relatif: 50%–65% RH
Keperluan Kilang: Kerataan lantai dan kapasiti galas beban mesti memenuhi piawaian kebangsaan untuk memastikan operasi mesin yang betul.
Keperluan Penyimpanan: Semasa penghantaran, semua bahagian dan peralatan mesti disimpan mengikut piawaian kebangsaan. Pelinciran dan penyelenggaraan yang mencukupi diperlukan semasa penyimpanan untuk mengelakkan kerosakan permukaan atau ubah bentuk yang boleh menjejaskan pemasangan, pentauliahan, dan prestasi.

3. Keadaan Operasi
Tahap Bunyi: ≤85 dB (tahap sebenar mungkin berbeza bergantung pada jenis kontena, beban mesin, dan persekitaran akustik).
Bekalan Kuasa:
Voltan: 220V, 50Hz, fasa tunggal (disediakan oleh pelanggan; voltan khas mesti dinyatakan terlebih dahulu kerana ia boleh menjejaskan spesifikasi, masa penghantaran, dan harga).
Jumlah Penggunaan Kuasa: ~1.0 kW
Tegangan Kawalan: 24 VDC
4. Penerangan Peralatan
4.1 Gambaran Keseluruhan Sistem
Nama Peralatan: Pengesan Tin Kosong
Model: Mesin Pemeriksaan Tin Kosong
Kuantiti: 1 set
Kapasiti Pemeriksaan: 1000 tin/minit
Bekas Sesuai: Tin dua keping
Keserasian Barisan Pengeluaran: Kapasiti sehingga 1000 tin/minit
Kedudukan Pemasangan: Pada penghantar satu lorong sebelum mesin pengisi
Fungsi: Memeriksa tin kosong untuk kecacatan seperti ubah bentuk mulut, koyakan, tepi V-notch, kepak, penyok, pencemaran badan, dan bahan asing dalaman, dan secara automatik menolak tin yang rosak dalam talian.
4.2 Prinsip Sistem, Proses, dan Pemasangan
Proses Kerja:
Sensor kedudukan mengesan tin yang masuk, merekodkan IDnya, dan mencatat nilai pengekod melalui unit kawalan.
Kamera dicetuskan untuk menangkap imej tin, yang kemudian dianalisis oleh pemproses imej. Keputusan dihantar ke HMI untuk paparan langsung dan ke unit kawalan untuk keputusan penolakan.
PLC menerima arahan penolakan dan memberi isyarat kepada penolak untuk mengeluarkan tin yang rosak sepadan dengan ID yang direkodkan.
Keperluan Pemasangan:
Pelanggan mesti menyediakan bahagian penghantar lurus sepanjang 2 m.
Tin tidak boleh dirapatkan; jarak kira-kira 2 cm antara tin adalah penting.
Keadaan ini adalah kritikal untuk memastikan ketepatan pemeriksaan yang boleh dipercayai.
4.3 Modul Pengesanan Tin Kosong
Skop Pemeriksaan dan Ketepatan:
(Butiran hendaklah ditentukan mengikut keupayaan pengesanan kecacatan dan prestasi sistem).
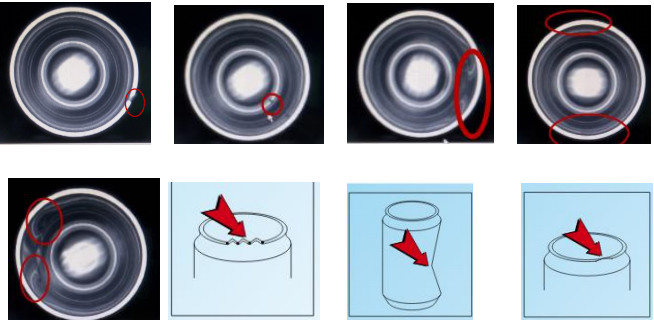
Rajah 5: Tin kosong yang rosak
Kedudukan pengesanan
|
Jenis kecacatan
|
Ketepatan
|
Ilustrasi
|
Kadar penolakan
|
Kadar penolakan palsu
|
Mulut tin
|
Takuk kerinting mulut tin
|
1 mm X 1 mm |
≥99.9% |
≤0.05% |
|
Kecacatan pada bebibir mulut tin
|
Ketinggian tonjolan ke atas atau ke bawah ≥ 2mm atau panjang mendatar ≥ 4mm
|
≥99.9% |
|||
Kemurungan di mulut tangki
|
5% keseluruhan
|
≥99.9% |
|||
Keovalan mulut tin
|
≥1cm |
≥99.9% |
|||
Kotoran di tepi tin
|
2 mm x 2 mm, ketebalan ≥ 1 cm
|
≥99.9% |
|||
Dinding dalam tangki
|
Kotoran di tengah dinding dalam
|
3 mm x 3 mm, ketebalan ≥ 1 mm
|
≥99.9% |
||
bawah balang
|
Benda asing di tengah bawah tangki
|
3 mm x 3 mm, ketebalan ≥ 1 mm
|
≥99.9% |
||
Bahan asing (legap) di dalam cincin bawah tangki
|
3 mm x 3 mm, ketebalan ≥ 1 mm
|
≥99.9% |
|||
Lubang di tengah bawah tangki
|
3 mm X 3 mm |
≥99.9% |
|||
Badan tin
|
Ubah bentuk badan tin
|
Ubah bentuk: 4mm Ubah bentuk: ±1mm
|
≥99.9% |
||
Penerangan (Sila baca dengan teliti)
|
Penyelesaian ini menggunakan kaedah pemeriksaan satu stesen satu kanta, yang tujuan utamanya adalah untuk mengawal mulut tin (ketepatan ketat), tin rata besar dan objek asing besar. Oleh kerana proses seterusnya termasuk mencuci dengan air panas dan mengisi dengan nitrogen, objek asing kecil boleh dibasuh oleh air panas. Oleh itu, ketepatan pengesanan objek asing kecil dan ubah bentuk kecil dinding tin akan lebih rendah.
|
||||